Trả lời nhanh: Vải không dệt (tiếng Anh: nonwoven fabric, còn gọi là vải TNT) là vật liệu dạng tấm làm từ xơ PP, PET hoặc các loại xơ khác, được liên kết trực tiếp với nhau bằng kim (cơ học), nhiệt hoặc hóa chất mà không qua kéo sợi, dệt hay đan. Bốn công nghệ chính là xăm kim, spunbond, meltblown và spunlace. Vải nhẹ, rẻ, sản xuất nhanh và được dùng làm túi, khẩu trang, vải địa kỹ thuật, vải lọc, lót nội thất ô tô.
Vải không dệt (nonwoven fabric) là vật liệu dạng tấm được tạo ra bằng cách liên kết trực tiếp các xơ bằng cơ học, nhiệt hoặc hóa chất mà không qua công đoạn dệt hay đan sợi như vải truyền thống. Vì bỏ qua bước kéo sợi và dệt, vải không dệt sản xuất nhanh hơn, chi phí thấp hơn, và có thể tùy biến độ dày, độ bền theo từng ứng dụng, từ vải địa kỹ thuật chịu lực đến khẩu trang y tế mỏng nhẹ.
Phần lớn nội dung trên mạng chỉ dừng ở việc bán vải không dệt thành phẩm. Bài viết này đi xa hơn: ngoài định nghĩa, nguyên liệu và cách dùng, bài giải thích thực sự cần những máy nào để sản xuất ra tấm vải đó, vì đó là chuyên môn của Vina Nonwoven, nhà phân phối dây chuyền xăm kim và PET spunbond tại Việt Nam.
Định nghĩa: vải không dệt là gì?
Vải không dệt là vật liệu dạng tấm hoặc dạng cuộn, được tạo thành từ một lớp xơ (fiber web) liên kết với nhau trực tiếp, thay vì đan xen sợi theo hai hướng như vải dệt. Xơ đầu vào có thể là xơ staple (xơ cắt ngắn như PET, PP, viscose, len, sợi tái chế) hoặc filament liên tục (sợi được kéo và liên kết ngay trên cùng dây chuyền, như spunbond).
Liên kết giữa các xơ được tạo ra theo một trong ba cách:
- Liên kết cơ học: dùng kim gai đâm xuyên (xăm kim / needle punch) hoặc tia nước áp lực cao (spunlace) để móc rối xơ vào nhau.
- Liên kết nhiệt: dùng nhiệt và áp lực (cán nhiệt / calender) để làm chảy dính một phần xơ, phổ biến trong spunbond và meltblown. Xem thêm liên kết nhiệt và sấy trong sản xuất vải không dệt.
- Liên kết hóa chất: dùng chất kết dính hoặc nhựa để gắn xơ lại (ít phổ biến hơn trong các dòng máy Vina Nonwoven phân phối).
Vải không dệt tiếng Anh là gì? Các tên gọi khác
Trong tiếng Anh, vải không dệt là nonwoven fabric (cũng viết non-woven fabric). Trên thị trường Việt Nam bạn sẽ gặp thêm tên vải TNT, viết tắt từ tiếng Ý tessuto non tessuto (vải không dệt). Trong tài liệu kỹ thuật, vải thường được gọi theo công nghệ tạo ra nó: needle punched nonwoven (vải xăm kim), spunbond, meltblown, spunlace. Biết đúng tên gọi giúp bạn tra cứu thông số và tìm nhà cung cấp chính xác hơn.
Vải không dệt làm từ gì?
Nguyên liệu quyết định độ bền, khả năng chịu nhiệt và giá thành của vải. Các nhóm phổ biến:
- Polypropylene (PP). Nhẹ, rẻ, không hút nước, dễ tạo màu. Là nguyên liệu chính của vải spunbond làm túi, khẩu trang, vải nông nghiệp và lớp lọc meltblown.
- Polyester (PET). Bền cơ học và chịu nhiệt tốt hơn PP (nhiệt độ nóng chảy khoảng 250 đến 260°C, so với khoảng 160 đến 170°C của PP), nên được dùng nhiều cho vải địa kỹ thuật, vải lọc, vật liệu ô tô và dây chuyền PET spunbond. Xơ PET có thể là xơ tái chế từ chai nhựa. Xem xơ PSF là gì.
- Viscose, bông và xơ tự nhiên. Mềm, hút nước tốt, dùng cho khăn ướt, bông tẩy trang, vật tư y tế, thường đi với công nghệ spunlace.
- Xơ tái chế từ vải vụn và xơ phối trộn. Dùng cho vải xăm kim làm lót thảm, cách âm, vật liệu độn, giúp giảm chi phí nguyên liệu.
Trong thực tế, nhà máy thường phối trộn nhiều loại xơ ngay ở công đoạn xé và trộn để đạt đúng tính chất mong muốn cho sản phẩm cuối.
Phân loại vải không dệt theo công nghệ sản xuất
Có bốn công nghệ chính, mỗi công nghệ cho ra vải với đặc tính và ứng dụng khác nhau:
1. Xăm kim (needle punch)
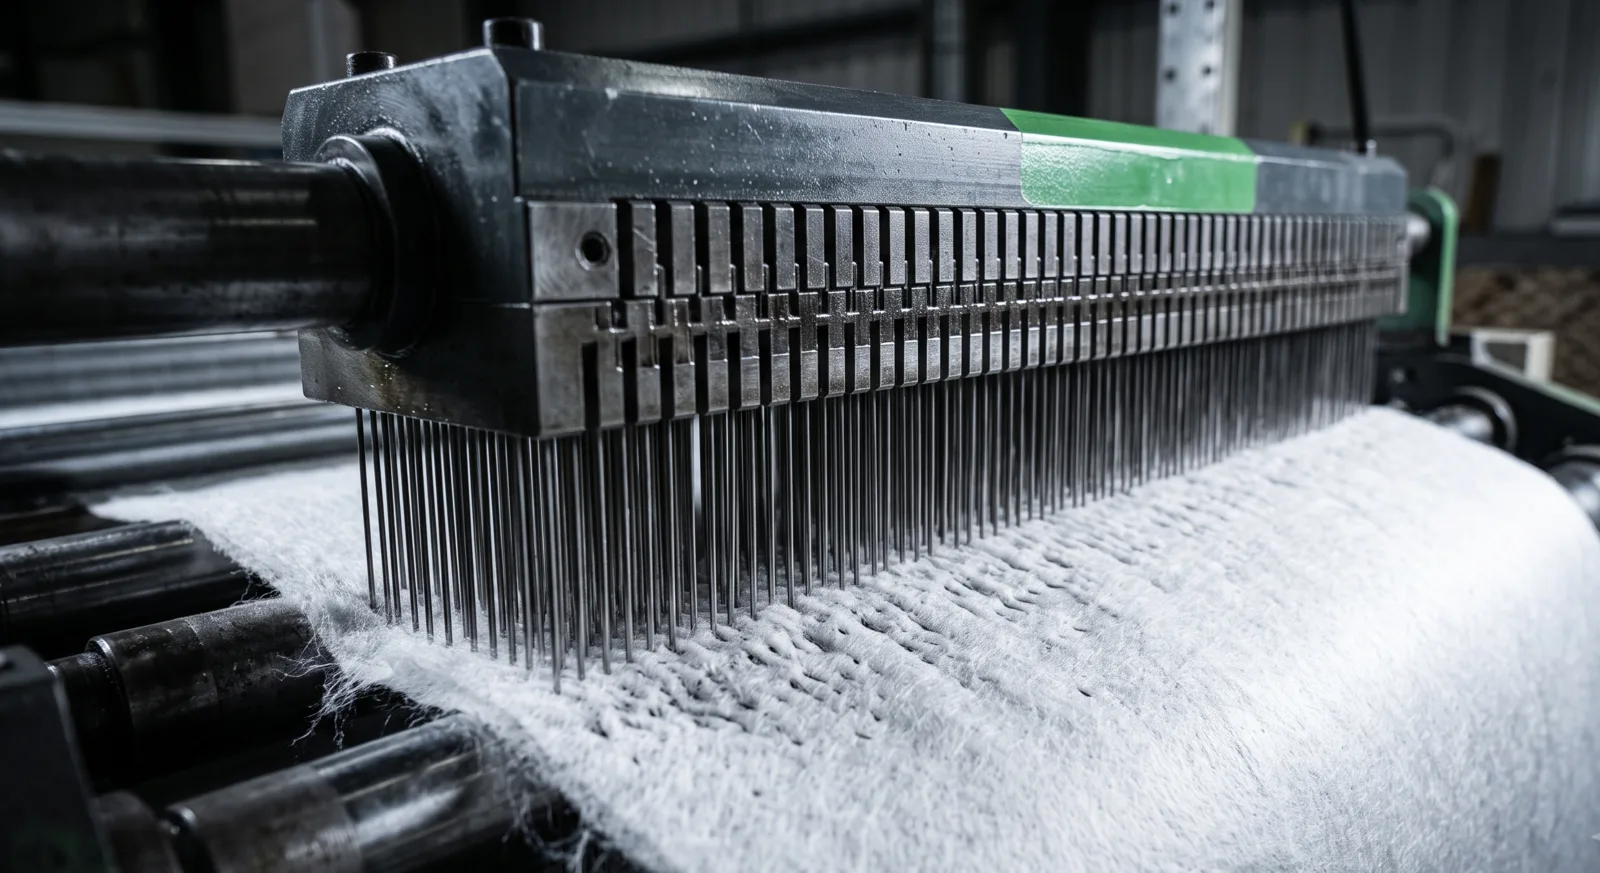
Xơ được liên kết bằng cơ học nhờ hàng chục nghìn kim gai đâm xuyên tấm xơ, móc và làm rối sợi để các lớp bám chặt vào nhau, không cần hóa chất. Cho ra vải dày, bền, chịu lực cao. Đây là công nghệ phổ biến nhất cho vải địa kỹ thuật, thảm, vải lọc công nghiệp và vật liệu ô tô. Xem chi tiết quy trình trong bài Quy trình sản xuất vải không dệt xăm kim (Needle Punching).
2. Spunbond
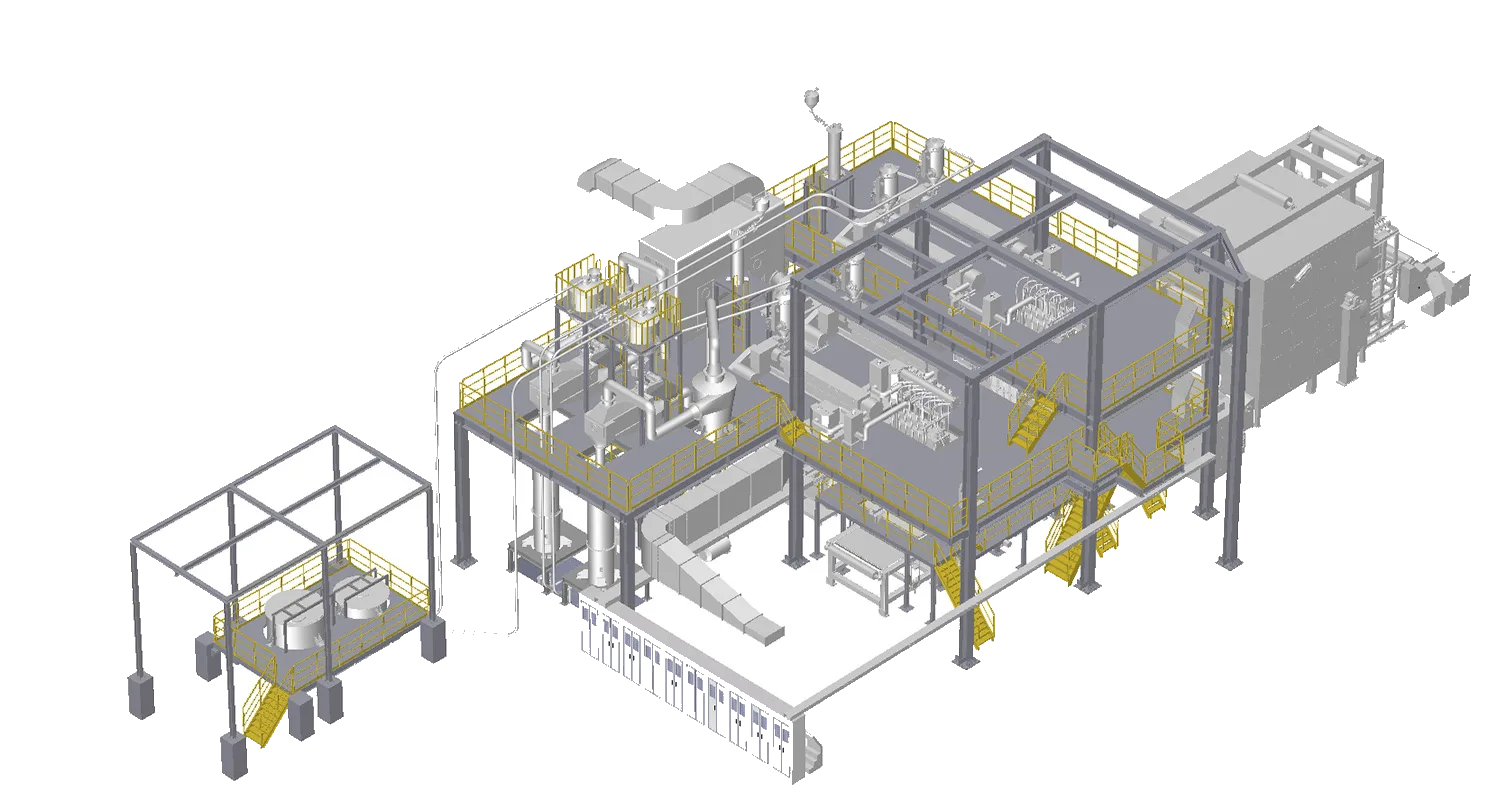
Polymer (PP hoặc PET) được nung chảy, đùn thành sợi liên tục (filament), trải trực tiếp thành màng và liên kết nhiệt ngay trên dây chuyền, bỏ qua các bước chải và xếp lớp của xăm kim. Cho ra vải mỏng, đều, năng suất rất cao. Đây cũng là loại vải dùng để may túi vải không dệt, xem túi vải không dệt là gì. Cấu tạo dây chuyền có trong bài Dây chuyền sản xuất Spunbond: cấu tạo và nguyên lý hoạt động.
3. Meltblown
Polymer nóng chảy được thổi bằng khí tốc độ cao qua đầu phun mảnh, tạo ra sợi siêu mảnh (micro-fiber). Vải meltblown có khả năng lọc bụi mịn và vi khuẩn tốt, thường dùng làm lớp lọc trong khẩu trang y tế, ghép cùng lớp spunbond để tạo cấu trúc SMS (spunbond–meltblown–spunbond).
4. Spunlace (hydroentanglement)
Màng xơ được liên kết bằng tia nước áp lực cao thay vì kim hoặc nhiệt, cho vải mềm mại, gần giống vải dệt truyền thống. Thường dùng cho khăn ướt, vải y tế và vải dùng một lần tiếp xúc da. Xem spunlace (xuyên nước) là gì.
Nếu bạn đang phân vân giữa hai công nghệ phổ biến nhất cho sản xuất công nghiệp, xem so sánh chi tiết trong bài Needle-punch hay Spunbond: chọn công nghệ nào?
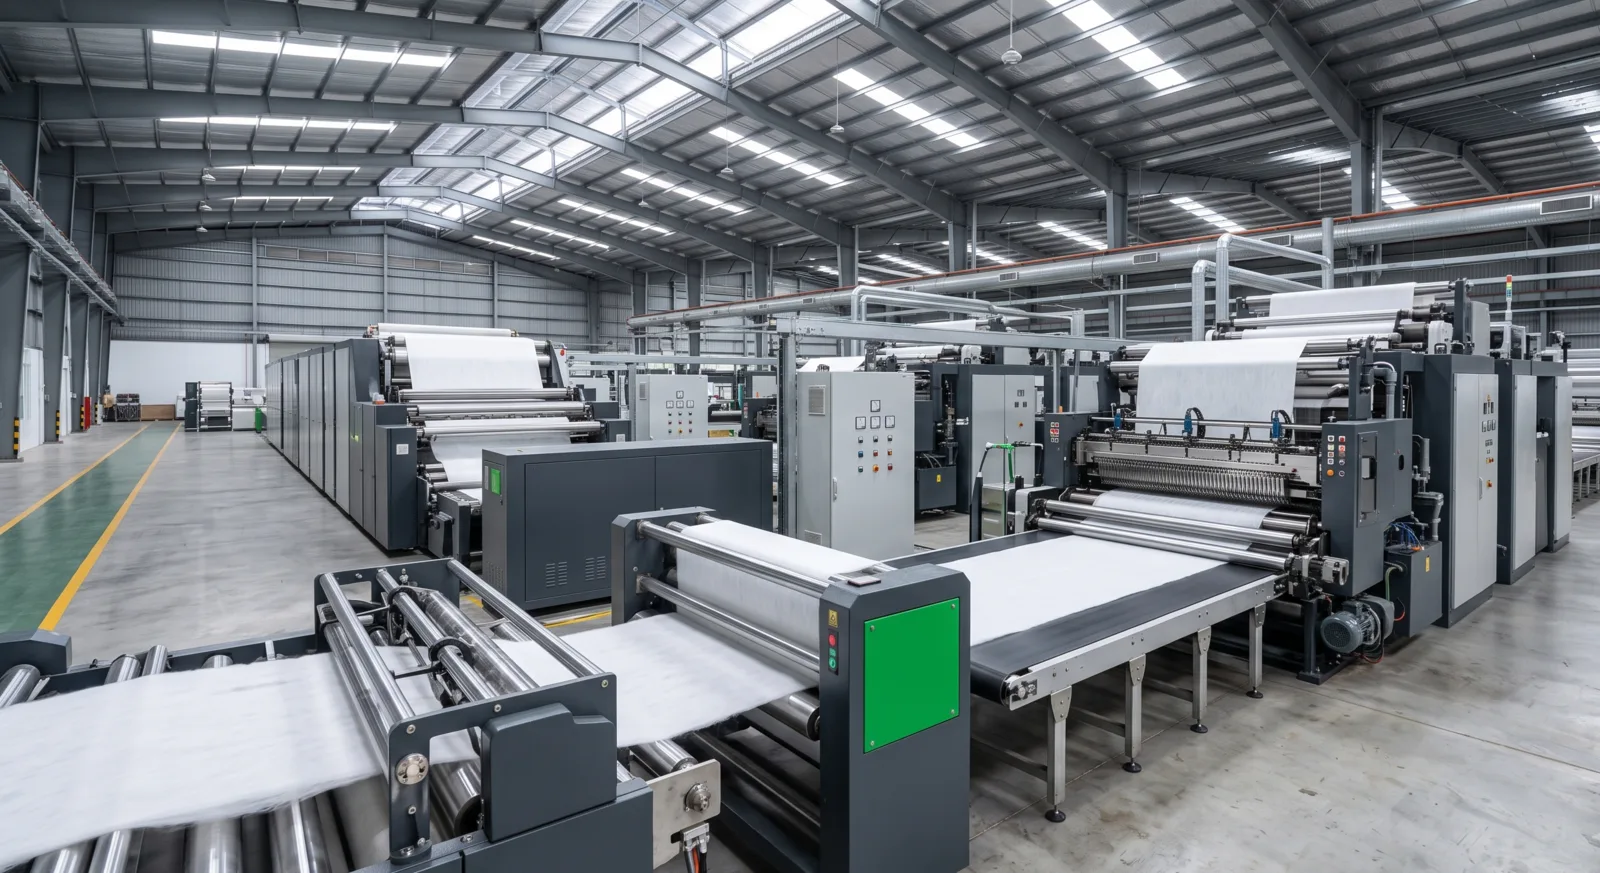
Quy trình sản xuất vải không dệt trên thực tế (dây chuyền xăm kim)
Khác với các bài viết chỉ mô tả vải không dệt ở mức khái niệm, đây là chuỗi máy thực tế mà một dây chuyền xăm kim (công nghệ phổ biến nhất) vận hành theo đúng dòng chảy nguyên liệu. Video ngắn dưới đây tóm tắt các công đoạn xé tơi, chải và xếp lớp:
- Xé kiện & trộn xơ (bale opener + blender). Xơ PET/PP nguyên sinh hoặc tái chế được xé tơi từ kiện nén, loại tạp chất và trộn đều nhiều loại xơ để nguyên liệu đồng nhất trước khi vào chải. Xem máy xé và trộn xơ.
- Máy chải (carding machine). Xơ được chải song song và phân tách thành các màng xơ (web) mỏng, đều. Chất lượng chải phụ thuộc trực tiếp vào kim máy chải (card clothing / carding wire), bộ phận tiêu hao cần thay định kỳ. Máy cấp xơ (carding feeder) ở đầu vào cũng quyết định độ ổn định của GSM. Xem bộ phận Feeder trong dây chuyền xăm kim.
- Máy xếp lớp (cross lapper). Gấp chồng nhiều lớp màng xơ theo hình chữ Z để đạt định lượng (GSM) và độ dày mong muốn, đồng thời tạo độ đồng đều theo khổ vải. Xem vai trò của cross lapper.
- Máy xăm kim (needle loom). Hàng chục nghìn kim gai gắn trên bàn kim (needle board) đâm xuyên tấm xơ, móc và rối sợi để liên kết cơ học các lớp lại với nhau. Đây là công đoạn tạo nên độ bền đặc trưng của vải không dệt xăm kim.
- Cụm cán / gia công nhiệt (calender & finishing). Có thể ép nhiệt, cán hoặc phủ để tăng độ bền, làm mịn bề mặt hoặc định hình sản phẩm theo yêu cầu ứng dụng.
- Máy cuộn (winder). Vải sau khi ổn định được cuộn thành cuộn lớn, sẵn sàng gia công tiếp hoặc xuất bán.
Với công nghệ spunbond, các bước chải – xếp lớp – xăm kim được thay bằng cụm đùn sợi liên tục và liên kết nhiệt ngay trên dây chuyền, giúp năng suất cao hơn nhưng cho vải mỏng hơn.
Nếu bạn đang cân nhắc đầu tư, bài Mở xưởng sản xuất vải không dệt cần dây chuyền và máy gì? mô tả đầy đủ 6 nhóm máy trong một dây chuyền hoàn chỉnh, còn Chi phí đầu tư dây chuyền vải không dệt phụ thuộc vào gì? giải thích các yếu tố quyết định tổng vốn đầu tư.
Ưu điểm và nhược điểm của vải không dệt
Ưu điểm
- Sản xuất nhanh, giá thành thấp. Bỏ qua kéo sợi và dệt, một dây chuyền đi thẳng từ xơ (hoặc hạt nhựa) ra cuộn vải, nên chi phí trên mét vuông thấp hơn vải dệt.
- Tùy biến linh hoạt. Định lượng (GSM), độ dày, độ cứng mềm, màu sắc đều điều chỉnh được qua nguyên liệu, số lớp xếp và mật độ xăm kim hoặc nhiệt độ cán.
- Nhẹ và thoáng khí. Cấu trúc xơ có nhiều khe hở nên không khí và hơi nước đi qua được, phù hợp khẩu trang, áo bảo hộ, vải nông nghiệp.
- Chức năng kỹ thuật đa dạng. Lọc, thoát nước, phân cách, cách âm, cách nhiệt: những chức năng mà vải dệt thông thường khó đáp ứng với cùng chi phí.
- In ấn và gia công dễ. Vải spunbond có bề mặt đều, màu đồng nhất, dễ in logo, cắt và hàn nhiệt thành túi.
- Tận dụng nguyên liệu tái chế. Dây chuyền xăm kim có thể chạy xơ PET tái chế từ chai nhựa hoặc xơ từ vải vụn.
Nhược điểm
- Độ bền kém hơn vải dệt ở loại mỏng. Vải spunbond mỏng dễ rách khi chịu lực kéo hoặc ma sát lâu dài, không thay được vải dệt trong may mặc bền.
- Chịu nhiệt hạn chế. Vải PP chảy mềm ở khoảng 160 đến 170°C, không ủi hay sấy nóng được; cần vải PET hoặc xơ chịu nhiệt cho ứng dụng nhiệt độ cao.
- Lão hóa dưới tia UV. Vải PP không có phụ gia chống UV sẽ giòn và rã dần khi phơi nắng lâu; vải dùng ngoài trời như vải địa kỹ thuật phải có phụ gia ổn định UV.
- Độ bền theo hướng. Vải thường bền hơn theo chiều máy (MD) so với chiều ngang (CD), trừ khi được xếp lớp và xử lý cân bằng.
- Vẫn là nhựa tổng hợp. PP và PET không phân hủy sinh học như cotton; để thân thiện môi trường cần dùng lại và tái chế.
Ứng dụng của vải không dệt
- Địa kỹ thuật (geotextile). Vải không dệt xăm kim dày, bền, thấm nước tốt, dùng để phân cách lớp vật liệu, gia cố nền đất, lọc và thoát nước trong đường giao thông, đê điều, bãi chôn lấp. Xem vải địa kỹ thuật dệt và vải địa xăm kim khác nhau thế nào và Máy sản xuất vải địa kỹ thuật cần dây chuyền gì?
- Ô tô. Vải không dệt làm lớp lót nội thất, thảm sàn, vật liệu cách âm và cách nhiệt trong khoang xe, thường cần độ bền cơ học cao, phù hợp công nghệ xăm kim.
- Y tế. Khẩu trang, quần áo bảo hộ, ga trải phẫu thuật: chủ yếu dùng spunbond kết hợp meltblown (cấu trúc SMS) hoặc spunlace cho các sản phẩm tiếp xúc da.
- Bao bì và túi. Túi vải không dệt PP spunbond thay thế túi nilon trong bán lẻ, quà tặng, quảng cáo thương hiệu.
- Nông nghiệp. Vải phủ luống, che phủ cây trồng, chống cỏ và giữ ẩm, thường là vải PP spunbond mỏng có phụ gia chống UV.
- Lọc công nghiệp. Vải lọc bụi, lọc khí, lọc dầu: cần cấu trúc xơ dày, xốp, thường làm bằng xăm kim hoặc meltblown tùy kích thước hạt cần lọc.
- Nội thất & gia dụng. Vải bọc đệm, thảm, vải lót trang trí: tận dụng độ dày và cảm giác bề mặt của vải xăm kim hoặc độ mềm mại của spunlace.
So sánh nhanh với vải dệt truyền thống
| Tiêu chí | Vải không dệt | Vải dệt truyền thống |
|---|---|---|
| Cách tạo cấu trúc | Liên kết xơ trực tiếp (cơ học/nhiệt/hóa chất) | Kéo sợi rồi đan xen theo 2+ hướng (dệt thoi/dệt kim) |
| Số công đoạn | Ít hơn, bỏ qua kéo sợi và dệt | Nhiều hơn, kéo sợi, hồ sợi, dệt, hoàn tất |
| Tốc độ & chi phí sản xuất | Nhanh, chi phí trên mét thấp hơn | Chậm hơn, chi phí cao hơn |
| Độ bền định hướng | Thường lệch theo chiều máy (MD) trừ khi xử lý thêm | Cân bằng hơn theo cả hai hướng dệt |
| Tùy biến độ dày/GSM | Rất linh hoạt qua xếp lớp, mật độ xăm kim | Giới hạn bởi kiểu dệt và mật độ sợi |
| Ứng dụng tiêu biểu | Địa kỹ thuật, lọc, y tế dùng một lần, ô tô, túi | May mặc, vải nội thất cao cấp, vải bền lâu dài |
Lưu ý khi sử dụng và bảo quản vải không dệt
- Tránh nhiệt độ cao. Không ủi trực tiếp, không sấy nóng, không để gần nguồn lửa; vải PP mềm chảy ở khoảng 160 đến 170°C và dễ bắt cháy.
- Tránh nắng gắt kéo dài nếu vải không có phụ gia chống UV, để vải không bị giòn và mục.
- Vệ sinh nhẹ nhàng. Với túi và vật dụng spunbond, giặt tay bằng nước lạnh, không vắt xoắn mạnh, phơi nơi râm mát.
- Bảo quản cuộn vải ở nơi khô ráo, kê cao khỏi sàn, che bụi, tránh đè vật nặng làm biến dạng cuộn.
- Chọn đúng loại cho đúng việc. Định lượng (GSM) và công nghệ quyết định độ bền: vải chịu lực, thoát nước nên dùng xăm kim; vải mỏng nhẹ, in ấn nên dùng spunbond.
Kết luận
Vải không dệt là vật liệu được tạo ra bằng cách liên kết xơ trực tiếp (không qua dệt hay đan), chủ yếu từ PP và PET, với bốn công nghệ chính là xăm kim, spunbond, meltblown và spunlace, mỗi công nghệ phù hợp một nhóm ứng dụng riêng. Vải có ưu thế lớn về chi phí, tốc độ sản xuất và khả năng tùy biến, đổi lại là độ bền và khả năng chịu nhiệt thấp hơn vải dệt ở các loại mỏng. Hiểu đúng nguyên liệu, công nghệ và quy trình sản xuất giúp doanh nghiệp chọn đúng dây chuyền cho sản phẩm mình muốn làm, thay vì chỉ nhìn vào tấm vải thành phẩm.
Vina Nonwoven là nhà phân phối tại Việt Nam của dây chuyền sản xuất vải không dệt (Zhentai) và dây chuyền PET Spunbond (Huayang), hai công nghệ sản xuất vải không dệt phổ biến nhất, kèm linh kiện, phụ tùng, lắp đặt và bảo trì ngay trong nước. Liên hệ hotline hoặc Zalo để được tư vấn công nghệ phù hợp với sản phẩm bạn định làm và nhận báo giá.